Холодная листовая штамповка: какие детали выгодно штамповать серией
Холодная листовая штамповка выгодна там, где одна и та же деталь из листа или ленты нужна тысячами. Разбираем операции и оборудование, показываем на кейсе 2026 года, с какой партии штамп обгоняет лазер, и даём четыре правила, которые стоит учесть в чертеже до первого запроса подрядчику.
Что такое холодная листовая штамповка
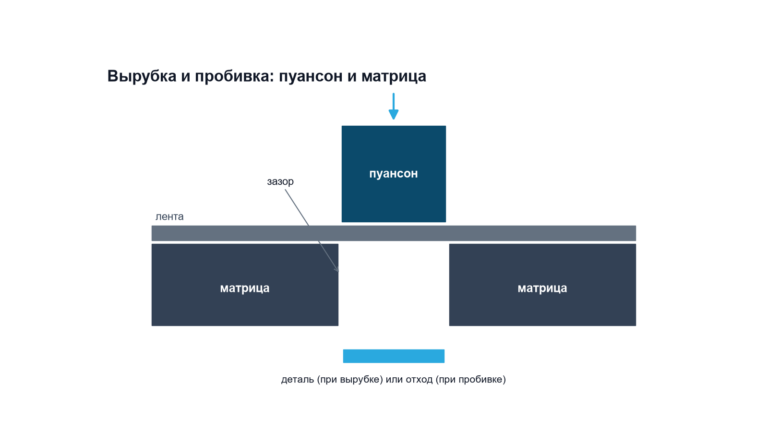
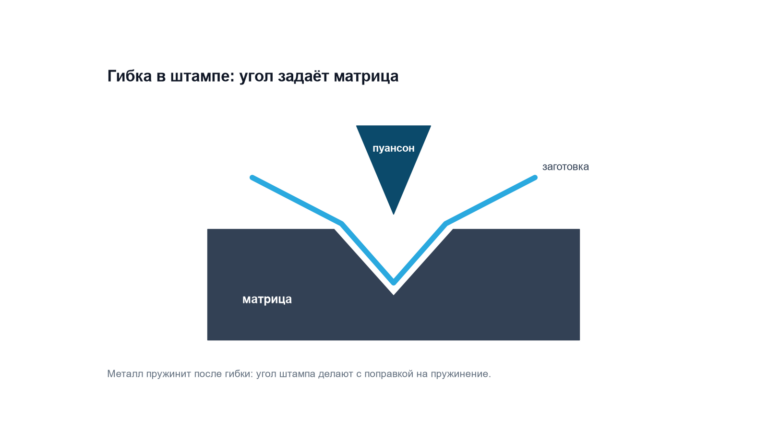
Холодная листовая штамповка это получение детали из листа или ленты в штампе на прессе, без нагрева металла. Штамп состоит из пуансона и матрицы. За один ход пресса пуансон продавливает металл в матрицу: вырезает контур, пробивает отверстие или гнёт полку.
Главное отличие от лазера и гибочного пресса в том, что форму детали задаёт инструмент. Пока штамп исправен, каждая следующая деталь повторяет предыдущую. Поэтому штамповка дорога на старте (нужен штамп) и дешева в серии (секунды на деталь).
На прессах ТочДетали штампуем металл толщиной от 0,5 до 3 мм: холоднокатаную, оцинкованную и нержавеющую ленту, цветные металлы в ленте.
Операции холодной листовой штамповки
Все операции делятся на две группы. Разделительные отделяют одну часть металла от другой, формоизменяющие меняют форму заготовки без разрушения.
| Группа | Операция | Что получается |
|---|---|---|
| Разделительные | Вырубка | Деталь по наружному контуру, из ленты выпадает готовая заготовка |
| Разделительные | Пробивка | Отверстие или паз, вырубленный металл уходит в отход |
| Разделительные | Отрезка и надрезка | Заготовка нужной длины или надрез под последующую гибку |
| Формоизменяющие | Гибка | Полка, уголок, скоба, П-образный профиль |
| Формоизменяющие | Вытяжка | Полая деталь: стакан, колпачок, корпус |
| Формоизменяющие | Отбортовка | Борт вокруг отверстия или по краю детали |
| Формоизменяющие | Формовка | Рёбра жёсткости, выдавки, рельеф |
В последовательном штампе несколько операций идут друг за другом по ленте: на первом шаге пробивка, на втором гибка, на последнем вырубка готовой детали. Пресс за один ход делает все операции сразу на разных участках ленты.
Оборудование: прессы и подача ленты
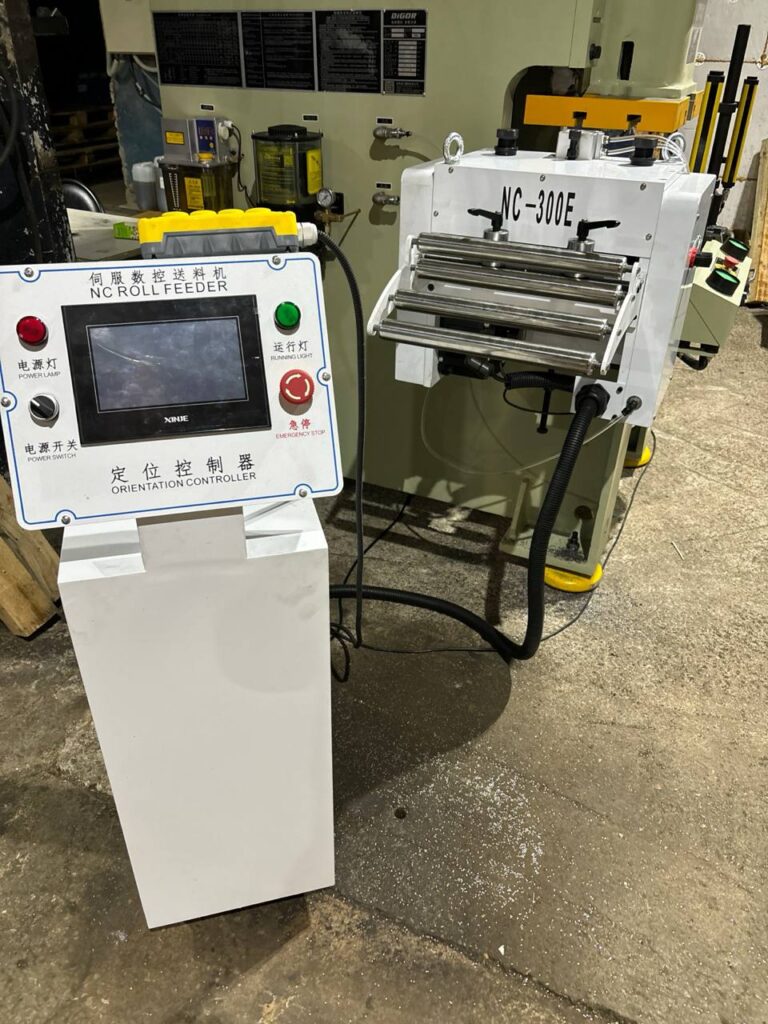
Для серии нужны два элемента: пресс с нужным усилием и подача ленты, которая каждый ход сдвигает металл на шаг штампа.
- Кривошипные прессы усилием от 6 до 45 тс (1 тс = 9,8 кН).
- Автоматические линии на базе прессов 25 и 45 тс.
- Пресс 45 тс: ход 80 мм, от 40 до 100 ходов в минуту.
- Автоматическая подача ленты шириной до 300 мм, размотчики рулонного металла.
Усилие пресса считают по сумме операций, которые штамп делает за один ход: если вырубка и гибка идут в одном штампе, складывают обе. Запас по усилию нужен, иначе пресс работает на пределе и штамп изнашивается быстрее. Паспортное усилие это предел по силе: ход, высоту закрытия и стол пресса сверяют со штампом отдельно.
Конструкция штампа: пуансон, матрица и зазор
Качество среза определяет зазор между пуансоном и матрицей. При малом зазоре инструмент быстро тупится, при большом на кромке растёт заусенец. Зазор подбирают под толщину и марку металла. При смене толщины его пересчитывают, а пригодность штампа проверяют до пробной штамповки: возможна замена рабочих элементов.
Штамп ТочДеталь проектирует сам, изготавливает сам и с подрядчиками. В расчёте стоимость штампа всегда идёт отдельной строкой от стоимости выпуска деталей: так видно, во что обходится запуск и во что каждая следующая партия.
Какой металл подходит для холодной штамповки
Штампуют пластичный металл: он должен гнуться и вытягиваться без трещин. От марки зависят и усилие пресса, и износ штампа, и то, насколько деталь пружинит после гибки.
| Металл | Где встречается у нас | Что учесть в штампе |
|---|---|---|
| Оцинкованная сталь для штамповки (DX56D, покрытие Z100) | Кляймер усиленный 0,7 мм | Хорошо гнётся и вытягивается; цинк остаётся на поверхности, на срезе металла его нет |
| Холоднокатаная лента | Кронштейны, крепёжные элементы | Самый предсказуемый материал для серии, основа большинства деталей |
| Нержавеющая сталь AISI 304 | Бугель 20 (1,5 мм), скрепа 20 (1,2 мм) | Пружинение и износ инструмента зависят от прочности и состояния металла; поправку определяют пробной гибкой |
| Нержавеющая лента и полоса заказчика | Работа на давальческом металле | Марку и толщину сверяют с чертежом штампа до пробной штамповки |
Если на чертеже марка не указана, её подбирают по условиям работы детали: на улице, в помещении, под нагрузкой или без. Замена марки после изготовления штампа почти всегда означает доработку штампа: меняется зазор и поправка на пружинение.
Точность и поверхность штампованной детали
Точность детали задаёт штамп, а стабильность от партии к партии держится за счёт того же штампа. Практические выводы для конструктора:
- допуск ставьте только там, где он нужен для сборки. Лишний жёсткий допуск дорожает в штампе, а не в детали;
- заусенец остаётся на одной стороне кромки, и на какой именно, зависит от операции и схемы штампа. Если кромка важна для сборки или безопасности, укажите на чертеже, с какой стороны она должна быть чистой;
- покрытие металла (цинк) штампуется вместе с лентой. Если деталь из оцинковки, на срезе цинка нет, это учитывают в условиях работы детали.
С какой партии штамп дешевле лазера: расчёт
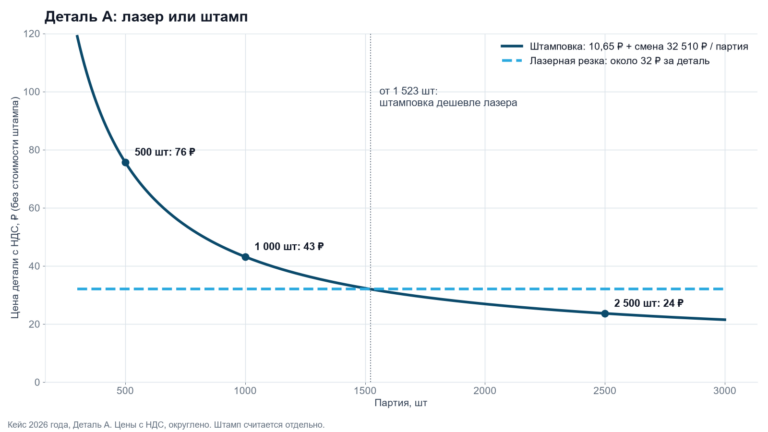
На небольшой объём мы всегда считаем два варианта: лазерная резка без оснастки и штамповка со своим штампом. Ниже кейс 2026 года: плоская вырубная деталь из листовой стали, в тексте Деталь А. Цены с НДС, округлены, штамп считается отдельно.
| Партия, шт | Лазерная резка, ₽ за деталь | Штамповка, ₽ за деталь (без штампа) |
|---|---|---|
| 500 | около 32 | около 76 |
| 1 000 | около 32 | около 43 |
| 2 500 | около 32 | около 24 |
Как считается порог. Цена Детали А на штампе складывается из переменной части и настройки, поделённой на партию: p(n) = 10,65 + 32 510 / n, ₽ за деталь с НДС. Здесь n размер партии, 10,65 ₽ переменная часть на деталь, 32 510 ₽ стоимость настройки штампа на прессе, примерно смена пресса с оператором. По формуле: 75,7 ₽ при 500 шт, 43,2 ₽ при 1 000, 23,7 ₽ при 2 500, как в таблице. Лазер в кейсе стоит 32 ₽ на любой партии. Порог: 32 510 / (32 − 10,65) ≈ 1 522,7 шт. Штамповка дешевле лазера на каждой детали с партии 1 523 шт; на 1 520 шт она ещё дороже, на 58 ₽ за всю партию.
Как считается окупаемость. Штамп тоже надо окупить: T = F / ((32 − p(n)) × N), где F цена штампа, N годовой объём. Считаем, что весь год выпускается одной партией, то есть n = N. Штамп Детали А стоил 420 000 ₽ с НДС.
- 10 000 деталей в год: экономия 18,1 ₽ на детали, около 181 тыс. ₽ в год, срок окупаемости около 2,3 года.
- 2 500 деталей в год: экономия 8,35 ₽ на детали, около 21 тыс. ₽ в год, срок окупаемости около 20 лет.
Если экономии нет, срока окупаемости нет. Налоги, дисконтирование и ремонт штампа в расчёт не входят. Вывод для заказчика: при малом годовом объёме выгоднее лазер, при больших повторяющихся партиях холодная листовая штамповка возвращает деньги за штамп.
Посчитать свою деталь можно калькулятором на странице расчёт штамповки по чертежу.
Почему восемь партий дороже четырёх
Перед каждой партией штамп настраивают, и настройка стоит примерно смену пресса с оператором. В кейсе 2026 года заказчик разбил годовой выпуск с четырёх партий на восемь: настроек штампа стало 20 вместо 9, а выпуск подорожал примерно на треть (+32,9 %). Стоимость выпуска складывается из постоянной части и числа настроек, умноженного на цену настройки; здесь 11 лишних настроек дали эти 32,9 %.
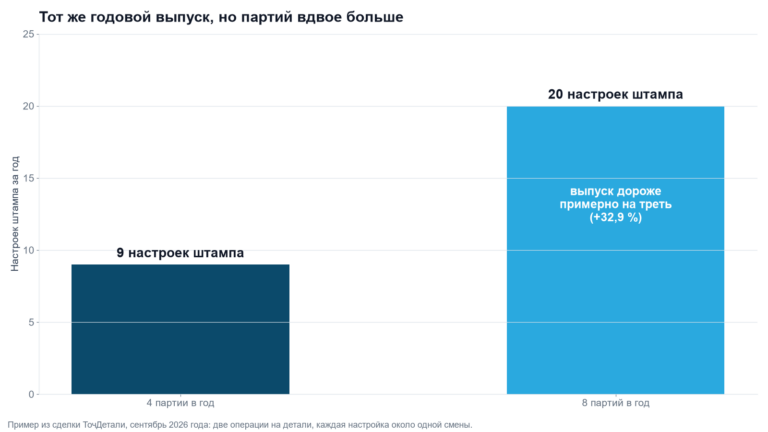
Выход: одна партия на позицию и отгрузка частями по графику заказчика. Склад дешевле лишних настроек, если хранение и замороженные деньги стоят меньше настроек: сравнивают оба числа.
Как подготовить чертёж к штамповке: 4 правила
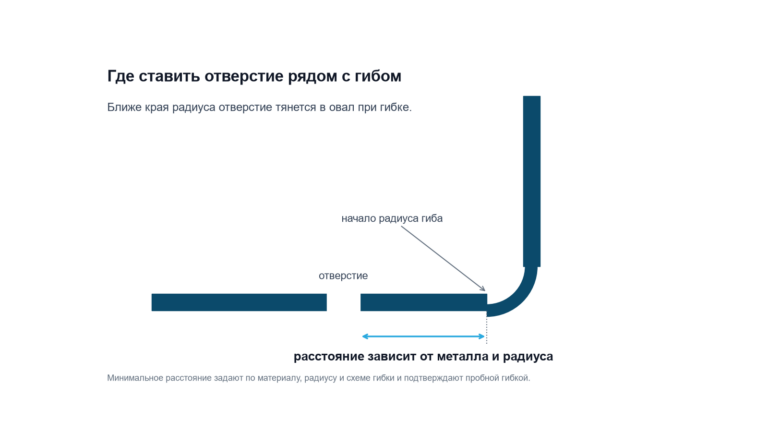
- Отверстие ставьте с запасом от начала радиуса гиба. Ближе оно тянется в овал при гибке. Минимальное расстояние зависит от материала, радиуса и схемы гибки и подтверждается пробной гибкой.
- Не требуйте от одного штампа ребро жёсткости и точные межцентровые расстояния рядом с ним. Отверстия, пробитые до формовки, уходят при формовке ребра, а после формовки опорная поверхность уже деформирована. Обходной путь: крепёж выносят в отдельные пластины, которые ставят после формовки.
- Указывайте марку и толщину металла по условиям работы детали. Если марка неизвестна, её подбирают по назначению детали и согласуют до расчёта.
- Нет чертежа, есть образец. Размеры снимаются с образца, чертёж можно найти и согласовать с заказчиком. Для расчёта новой детали этого достаточно.
Когда штамповка не подходит
- Нужны единицы деталей и повтора не будет. Такие заказы ТочДеталь не берёт: штамп не окупится, выгоднее лазер и гибка.
- Годовой объём маленький. Даже если штамповка дешевле на детали, штамп может окупаться десятилетиями, как в кейсе выше.
- Деталь толще 3 мм. Такой металл на наших прессах не штампуем.
- Деталь ещё меняется. Каждое изменение геометрии это доработка штампа, поэтому серию запускают после того, как конструкция устоялась.
Пример из практики: шайба на штампе заказчика
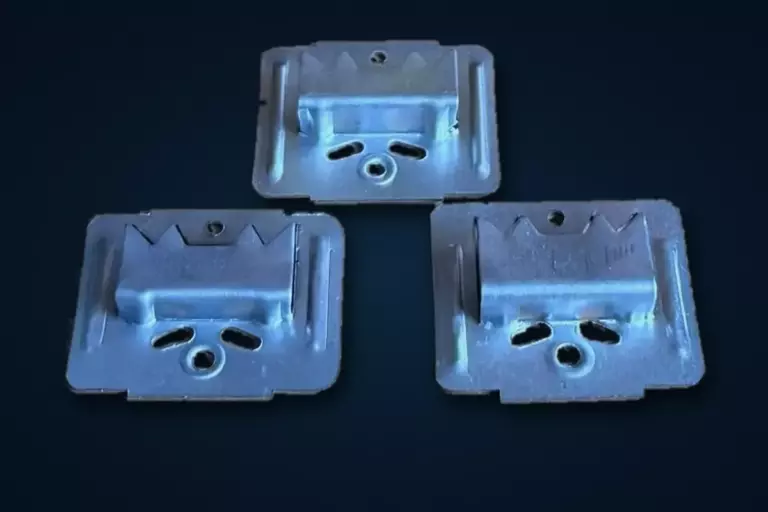
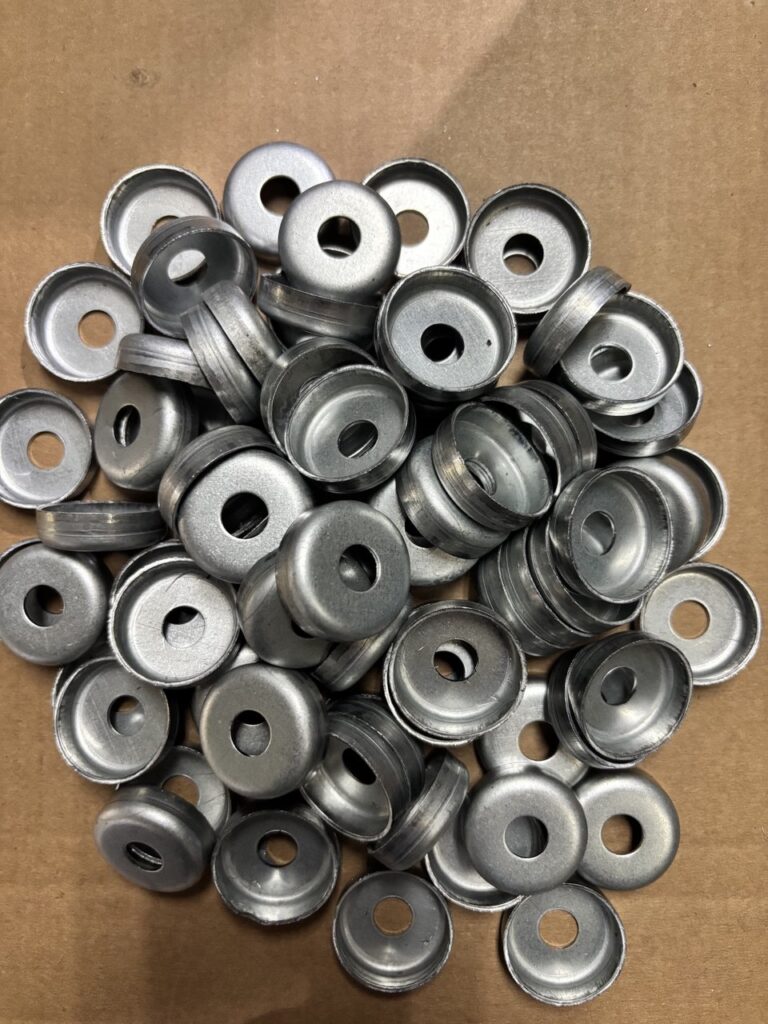
Заказчик из деревянного домостроения передал нам штамп тарельчатой шайбы для стяжки срубов. Металл и групповая упаковка наши. Расход металла считаем по факту выпуска: на этой шайбе получилось около 18 г металла на штуку. Когда расход металла известен по факту выпуска, заказчик видит, сколько металла заложено в цену партии.
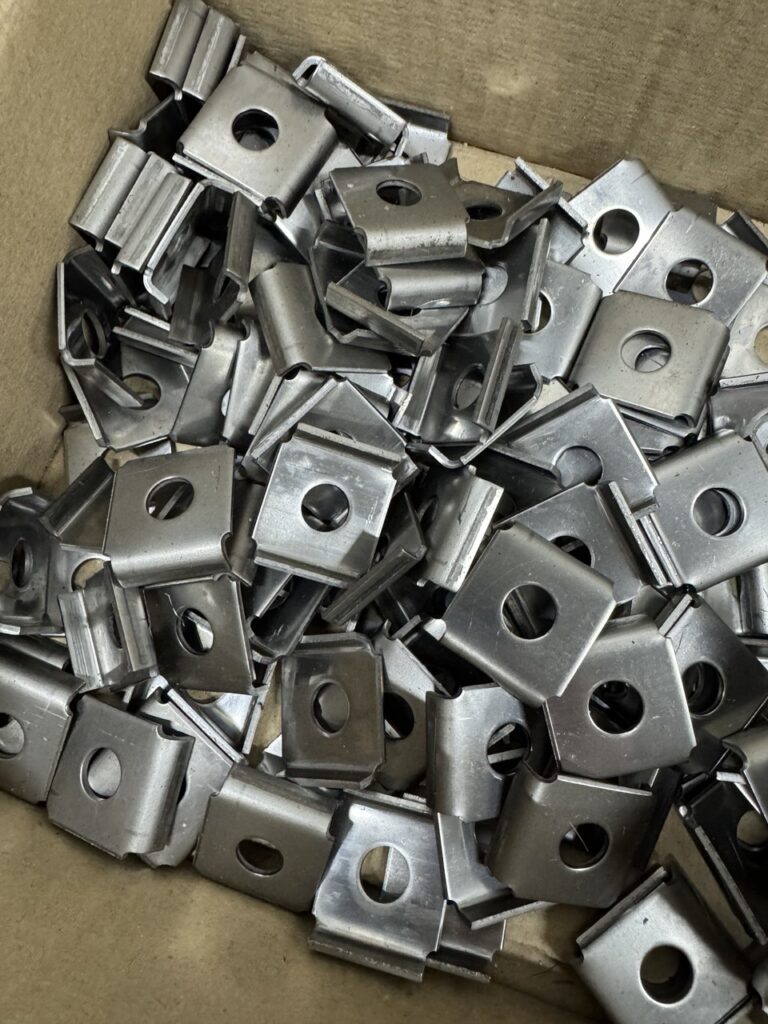
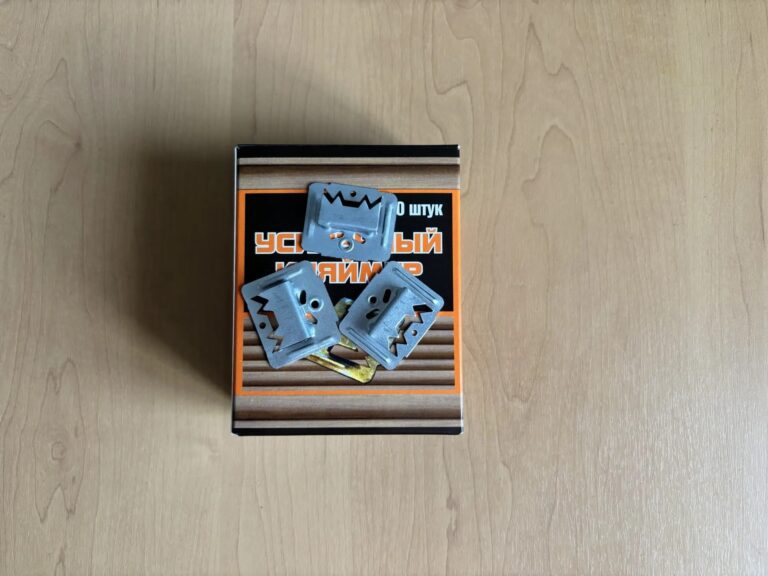
Детали с наших прессов
Что прислать для расчёта штамповки
Для первого ответа хватает того, что есть под рукой. Чем больше пунктов закрыто, тем точнее первый расчёт:
- Чертёж в PDF, DWG или DXF либо модель STEP. Нет чертежа: фото или образец детали.
- Материал и толщина металла. Не знаете марку: напишите, где работает деталь.
- Первая партия и объём в год. От годового объёма зависит, окупится ли штамп или выгоднее лазер.
- Есть ли у вас готовый штамп. Если есть, мы примем его по акту и проверим перед серией.
Файлы можно передать ссылкой на облако в форме ниже или на почту rustam@tochdetal.ru. Первичную оценку даём за 1-3 рабочих дня и сразу называем, чего не хватает для точного расчёта.
Пришлите чертёж или образец детали
Посчитаем лазер и штамп для вашей партии и покажем, с какого объёма штамп окупается.
- чертёж PDF, DWG, DXF или модель STEP
- материал и толщина металла
- партия и объём в год
- фото или образец, если чертежа нет
Телефон: +7 (927) 309-59-39
Почта: rustam@tochdetal.ru
Мессенджер: MAX
Частые вопросы
Чем холодная штамповка отличается от горячей?
Горячую штамповку ведут с нагревом заготовки, обычно для толстых и массивных поковок. Тонкую листовую деталь обычно штампуют без нагрева: нет окалины, не нужна печь, размеры от детали к детали держит штамп. Для серийных деталей из листа и ленты толщиной до нескольких миллиметров чаще всего выбирают холодную листовую штамповку.
Какую толщину металла штампуете?
От 0,5 до 3 мм, в том числе нержавеющую ленту. Ширина ленты на автоматической подаче до 300 мм.
Нужен ли чертёж для расчёта?
Нет. Подойдёт чертёж PDF, DWG или DXF, модель STEP, фото или образец детали. Без чертежа размеры снимаем с образца.
Сколько стоит штамп?
Стоимость штампа зависит от детали и числа операций и считается после оценки КД. В расчёте она идёт отдельной строкой от цены деталей. Пример: штамп Детали А в кейсе 2026 года стоил 420 000 ₽ с НДС.
Какая минимальная партия?
Работаем с партиями от одной смены. Разовые заказы на единицы деталей не берём.
За какой срок ответите?
Первичную оценку КД даём за 1-3 рабочих дня и сразу называем, чего не хватает для расчёта.
Источники:
- В. Г. Бурдуковский. Технология листовой штамповки: учебное пособие. Изд-во Уральского университета, 2019, ISBN 978-5-7996-2569-6. Общая ссылка, страницы не указаны.
- ГОСТ 22472-87 «Штампы для листовой штамповки. Общие технические условия» (с изменением №1); область применения проверяют для конкретной оснастки.
- Кейсы 2026 года: расчёты и сделки ТочДетали сентября 2026 года, формулы в тексте.